
在高倍率放电与极速快充成为小动力电池核心诉求的当下,圆柱电池的极耳技术正迎来新一轮底层迭代。从传统单极耳到多极耳过渡,再到如今全极耳方案的规模化落地,这场变革的核心绝非极耳数量的简单叠加,而是电池内部电流传输体系的彻底重构 —— 内阻降幅超 70%、百安级持续放电、10 分钟快充至 80% SOC 等标志性性能的背后,是集流体导电逻辑的全面重塑。
2020 年特斯拉电池日发布的 4680 大圆柱电池,首次将 “无极耳”(即全极耳)技术推向全球产业视野中心。时隔数年,这股技术浪潮已快速从大圆柱赛道向小圆柱领域渗透,18650、21700、26700 等主流型号全极耳电芯相继实现量产落地,在电动工具、人形机器人、数据中心备电、低空经济等场景加速渗透。行业普遍将 2025 年视为全极耳圆柱电池的量产元年,数据显示当年全球全极耳圆柱电池出货量约 4.1 亿颗,预计 2030 年将突破 37 亿颗,小圆柱正是其中增长最快的细分赛道之一人民日报。
传统圆柱电池采用正负极各一个极耳的设计,极耳作为充放电过程中电流的进出枢纽,本身不参与储能反应,却占用电芯内部空间。其核心痛点在于:电流需沿集流体箔材横向传导至极耳位置,传输距离等于极片卷绕的总长度。
以常规型号测算,18650 电芯极片卷绕长度约 800mm,21700 电芯可达 1000mm。这意味着电子需在铜箔 / 铝箔上横向穿行近 1 米的距离,根据导体电阻公式 R=ρL/S 计算,仅集流体横向传输带来的内阻就达 10~12mΩ。电芯容量越大、极片越长,电流路径就越长,由此产生的欧姆损耗与焦耳热就越显著,这也成为传统圆柱电池向大容量、高倍率升级的核心瓶颈之一。
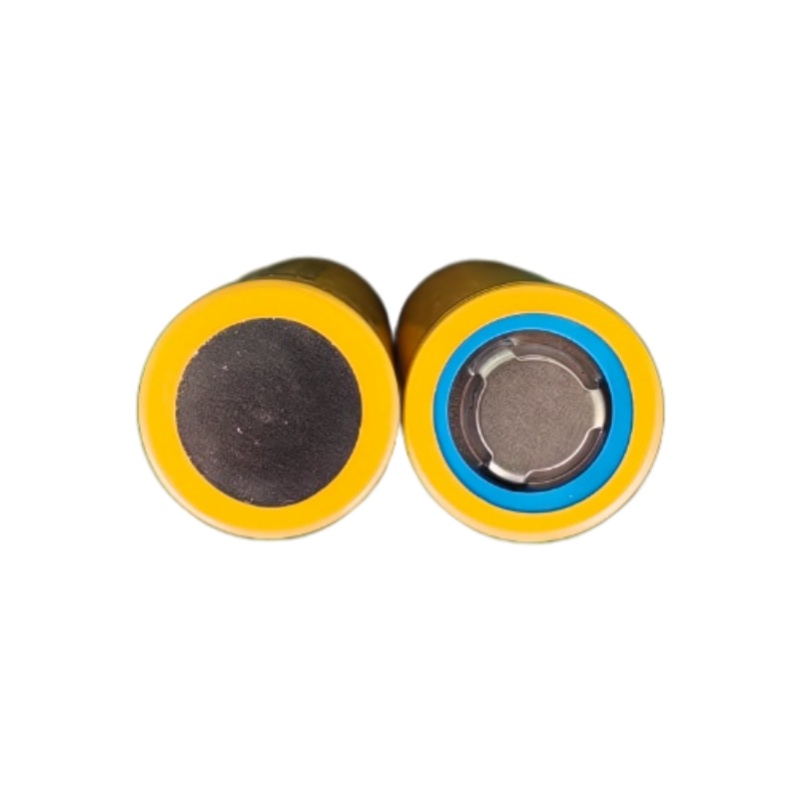
全极耳技术的核心思路,是取消独立极耳结构,将集流体的整个端面直接作为导流极耳,电流无需沿极片横向长距离传输,可直接通过集流体端面纵向传导至集流盘或壳体。这一设计将电流的最大传导距离从数百毫米级的卷绕长度,缩短至与电芯高度相当的数十毫米 —— 电极高度通常仅为极片长度的 5%~20%,对应集流体传导内阻可降低 5~20 倍。以 21700 电芯为例,内阻从传统的 10~12mΩ 降至 2~4mΩ,内阻功率损耗从约 2W 降至 0.2W,降幅达到一个数量级。
从接触形态来看,三代极耳方案的差异十分清晰:
单极耳结构:仅 1~2 个电流连接点,电流路径最长,内阻最高,极耳区域电流密度集中,易出现局部过热
多极耳结构:通过多个极耳点缩短传输路径,但仍存在局部电流集中与热点分布不均的问题
全极耳结构:整个集流体端面全接触导电,电流均匀分布在整个截面,内阻最低,温升分布最均匀
从电化学与物理传导的底层逻辑看,全极耳技术对内阻的优化,体现在传导路径、接触面积、热场分布三个核心层面,三者共同作用实现了电芯性能的量级跃升。
单极耳架构下,电子的最大传导距离等于极片卷绕的总长度;而全极耳架构下,电子沿集流体厚度方向纵向导出,传导距离等于电芯的轴向高度。以 21700 电芯为例,电子移动路径缩短超过 70%,这是直流内阻大幅下降的根本原因。
传统极耳与集流盘、壳体的连接属于点接触或线接触,而全极耳结构中集流体端面与集流盘为面接触,导电涂层与壳体的有效接触面积接近 100%。根据接触电阻原理,接触面积与接触电阻成反比,面积的大幅提升直接降低了界面接触电阻,同时让电流密度在整个端面均匀分布,避免了局部电流过载。
单极耳结构中,极耳位置电流密度远高于其他区域,产热高度集中;而温度升高会进一步增大金属导体的电阻率,形成 “温度上升 - 电阻增大 - 产热增加” 的正反馈效应,导致放电过程中温度不均性持续放大。
全极耳结构下,电流在整个集流体截面均匀分布,仿真数据显示,其产热速率较单极耳结构低约两个数量级,电芯内部温度与电流密度的标准偏差显著减小。同时,端面全接触的结构也拓宽了轴向散热通道,让热量可通过集流盘、壳体更高效地向外传导。行业实测数据显示,全极耳电芯整体工作温升较传统结构降低约 30%。
简言之,内阻下降是全极耳技术带来的显性结果,而电子传输路径的缩短与导电界面的扩容,才是其性能跃升的底层动因。
结构层面的底层重构,最终转化为电芯三大可量化的性能优势,直接匹配下游高功率场景的核心需求。
根据头部厂商实测数据,同规格全极耳电芯较传统单极耳电芯直流内阻降低约 70%,持续放电能力提升约 100%,大倍率放电工况下的有效工作时长提升 30% 以上,能够稳定输出百安级的持续电流与数百安的脉冲电流。部分高端型号可实现 36C 持续放电、秒级脉冲输出,比功率突破 10kW/kg。
内阻的大幅降低直接减少了快充过程中的极化损耗与热量积累,让电芯可承受更大的充电电流。行业数据显示,全极耳电芯的充电速度较传统结构提升约 200%,多款量产产品可在 9~15 分钟内将电量从低 SOC 充至 80%,部分型号甚至支持 9 分钟快充 80%,真正实现 “快充级” 小圆柱电池。
发热量下降、温度分布均匀化,不仅减少了电芯因局部过热导致的循环老化加速,也降低了热失控风险,提升了电芯在高倍率工况下的安全冗余。同时,全极耳电芯普遍支持 - 40℃~80℃的宽温工作范围,能够适配极端环境下的使用需求。
除此之外,全极耳工艺省去了独立极耳焊接的工序,简化了电芯生产流程,理论上可降低制造成本与极耳焊接带来的缺陷率,进一步提升量产经济性。
目前国内多家电池企业已实现小圆柱全极耳电芯的量产或技术布局,覆盖 18650、21700、26700 等主流型号。以下为公开资料整理的 2025-2026 年部分代表性产品参数(注:各家测试条件存在差异,数据仅供横向参考):
表格
| 企业名称 | 代表产品型号 | 容量规格 | 典型内阻 | 核心性能亮点 |
|---|---|---|---|---|
| 比克电池 | 18650-30D | 3.0Ah,能量密度 250Wh/kg | <5mΩ | 60A 持续放电 / 120A 脉冲;9 分钟充至 80% SOC |
| 比克电池 | INR21700-50D | 5.0Ah | 3.5mΩ | 60A 持续放电 / 100A 脉冲;15 分钟充至 80% SOC |
| 亿纬锂能 | 18650 30PL | 单体能量 10.95Wh | - | 比功率>10kW/kg;40A 持续放电 4.5min;9 分钟快充 80% |
| 亿纬锂能 | 21700 50PL | - | - | 36C 功率放电;秒级脉冲放电;能量密度 273Wh/kg |
| 新能安 | Jumbo-Power JP40 | 已量产 | 2~4mΩ | 40A/10C 大功率放电 6min;140A 峰值脉冲 |
| 睿恩新能源 | 全极耳 21700 | - | 2~4mΩ | >100A 持续放电;10 分钟充至 80% SOC |
| 海四达 | INR21700-40PS | 4.0Ah | 2mΩ | 60A 持续放电 |
| 鹏辉能源 | INR21700-5000Q | 5000mAh | <5mΩ | 60A 持续放电;15C 持续 / 36C 脉冲;3C 快充 |
| 利维能 | 26700 全极耳 | 4.0Ah | 内阻降幅 75% | 5C 充电 / 10C 放电;80A 脉冲放电 20s |
| 天鹏电源 | 21700-40XG/50XG | 4.0Ah/5.0Ah | - | X 系列全极耳高功率方案 |
从横向对比来看,当前量产的小圆柱全极耳电芯内阻普遍集中在 2~4mΩ 区间,持续放电能力覆盖 60~140A,内阻与倍率性能已成为该赛道的核心竞争指标。
全极耳的结构优势显著,但量产制造的技术门槛远高于传统圆柱电池,核心瓶颈集中在极耳揉平与激光焊接两道关键工序,这也是行业内真正实现规模化量产的企业仍集中在头部梯队的核心原因。
卷绕后的集流体端面呈松散的箔材状态,第一步需要将其压揉成平整、致密的可焊接端面,这一工序对压力与平整度的控制精度要求达到微米级。压力偏差过大,会直接导致电芯内阻一致性差;机械揉平易产生金属碎屑,引发电芯内部短路风险;而揉压过于致密,又会堵塞电解液浸润通道,延长注液时间,影响电芯化成效果。
早期的机械揉平、超声揉平逐渐迭代为更先进的方案:头部设备企业开发出公转与自转相结合的行星式揉平技术,将滑动摩擦变为滚动摩擦,摩擦阻力降低 40~60 倍,可根据集流体厚度、卷芯直径自适应调整参数,揉平精度可达 ±0.05mm,生产效率≥50PPM。也有企业采用三阶段梯度加压揉平工艺,配合真空负压预紧,使极耳与集流盘的贴合度≥98%,接触电阻≤5mΩ。部分方案还会在揉平面开设微孔,优化电解液传输通道。
揉平后的端面需要与集流盘或壳体进行焊接,目前主流采用激光焊接工艺。如果端面平整度不足,极耳与汇流片之间易形成点接触或线接触,导致焊接面积不足,出现虚焊、焊穿甚至炸火等不良品,严重影响电芯的导电性能与安全性。
行业主流解决方案是多光束联动自适应激光焊接技术,可精准控制焊接功率与热输入,将 2mm 热影响区内的温升控制在 80℃以内,避免造成隔膜灼伤或热损伤。部分高端产线采用真空环境下的激光环焊工艺,避免焊接过程中金属氧化,焊接接头抗拉强度≥35MPa,大幅提升连接可靠性与一致性。
从产业逻辑看,揉平工序的平整度直接决定了焊接工序的良率,两道工序环环相扣,形成了全极耳电芯的量产壁垒。
目前国内小圆柱全极耳赛道已形成较为清晰的竞争梯队,各企业依托自身技术积累在不同细分场景形成差异化优势,上游设备端的技术突破也为产业规模化提供了核心支撑。
第一梯队(规模化量产):比克电池产品矩阵覆盖 18650、21700 两大主流型号,主打高倍率性能,应用场景已拓展至电动工具、eVTOL、数据中心 BBU、人形机器人等领域;亿纬锂能凭借 18650 30PL、21700 50PL 系列产品,主打超高功率与秒级脉冲放电能力,聚焦高端动力场景;新能安 Jumbo-Power 系列实现全球量产,JP40 主打大功率场景,JP30(18650 规格)适配小型化工具需求;长虹能源(长虹三杰)是国内最早实现全极耳规模化量产的企业之一,布局六大制造基地,深耕电动工具、小动力、机器人、无人机赛道;鹏辉能源打造 21700 全极耳 4000/5000/6000mAh 全规格矩阵,2025 年圆柱电池整体出货量近 4 亿只,其中 21700-5000mAh 型号投产半年即实现满产满销。
第二梯队(快速跟进):蔚蓝锂芯(天鹏电源)推出 X 系列全极耳产品,覆盖 18650、21700 全容量段,并布局马来西亚海外生产基地;睿恩新能源、海四达、利维能等企业也分别在 21700、26700 等型号上推出全极耳方案,快速抢占细分市场;中比新能源、长晟创新等企业也在 26 系列、46 系列大圆柱全极耳技术上形成突破,技术可向下兼容小圆柱产线。
设备端的突破同样是产业落地的关键。逸飞激光作为圆柱全极耳焊接设备的核心供应商,其行星式揉平、自适应激光焊接等装备已成为行业主流方案,直接决定了全极耳产线的规模化落地速度,成为产业链上游的核心支撑。
小圆柱全极耳电池凭借低内阻、高倍率、快充电、高热稳定性的特性,正从传统电动工具单一场景,向多领域快速渗透,新兴场景的增量空间尤为可观。
电动工具:无绳化趋势下,电动工具对瞬时爆发力、持续作业能力要求持续提升,全极耳电池的低内阻特性可有效减少大电流下的压降与温升,提升工具输出功率与续航稳定性。数据显示 2026 年全球电动工具出货量将达到 7.4 亿台,“油改电” 趋势持续推动锂电需求增长。
轻型动力:电动自行车、滑板车、平衡车等微交通场景,对电池快充能力与循环寿命有较高要求,全极耳方案可有效提升用户补能体验。
数据中心 BBU:AI 算力爆发带动数据中心备电需求激增,BBU 电池要求充放电均匀、热稳定性好、可支持频繁充放电,全极耳圆柱电池的高可靠性与长循环优势高度匹配。机构预测,到 2030 年全球数据中心备电(BBU)对高倍率圆柱电池的需求将超过 6 亿只。
低空经济:eVTOL、工业无人机等场景需要瞬间大功率输出,以保障起飞、悬停与抗风性能,全极耳电池的高倍率脉冲放电能力成为核心竞争力。
人形机器人:人形机器人、机器狗等产品启停频繁、关节电机瞬时扭矩大,对电池的宽温域性能、高倍率放电能力提出了更高要求。2025-2029 年全球机器人市场规模年复合增长率约 15.0%,而机器人专用电池出货量的年复合增长率预计高达 39.1%,成为全极耳电池的核心增量市场。
消费电子与便携储能:充电宝、扫地机器人、个护电器以及户用便携储能等场景,也在逐步导入全极耳方案以提升快充体验与使用性能。
产能端也在加速扩张。长虹能源公告投资 2.87 亿元建设 21700 全极耳产线,新增年产能 5700 万只;鹏辉能源新增两条全极耳产线,预计 2026 年二季度形成量产能力;多家头部企业也在持续加码全极耳产能布局,行业扩产节奏持续加快。
全极耳技术并非圆柱电池极耳结构的简单微调,而是一次从 “点接触导电” 到 “面接触导电” 的电流传输体系重构。它通过缩短电子传导路径、扩大导电接触面积,实现了内阻大幅降低、发热均匀化与倍率性能跃升,精准匹配了当下产业对高功率与极速快充的双重需求。
与此同时,微米级揉平精度、高一致性焊接要求也抬高了量产门槛,工艺制造能力将成为本轮技术竞争中企业拉开差距的核心要素。从产业发展节奏来看,随着工艺成熟度提升与产能持续释放,全极耳技术将逐步成为小圆柱电池的主流技术路线。
随着电动工具、人形机器人、低空经济、数据中心备电等下游场景的持续放量,小圆柱全极耳电池的市场渗透率将持续提升,推动整个小动力电池产业的技术升级与价值重构。
发布时间: 2026-10-09 10:04:57 >>资讯列表
本网站所发布文章,均来自于互联网,不代表本站观点,如有侵权,请联系删除
山东朗凯威电子科技有限公司 COPYRIGHT 2024 锂电池定制_锂电池批发_磷酸铁锂电池生产厂家https://www.langkawipower.com 地址:山东省枣庄市薛城区 复元三路3168号11号楼3楼
 鲁公网安备 37049902006016号 鲁ICP备2021005236号-2


