
无人机的飞行性能不仅取决于电机、飞控和机身结构,电池包的制造质量同样至关重要。对于工业无人机、农业植保无人机、测绘无人机以及物流无人机而言,电池需要在有限的重量和体积内提供稳定的电压、足够的放电电流以及可靠的安全保护。
一块高性能无人机锂电池包,并不是简单地将多个电芯连接起来。它需要经过严格的电芯筛选、参数配组、电气连接、BMS集成、结构封装和成品测试,才能满足实际飞行需求。
从生产工艺来看,无人机电池包主要包括三个核心阶段:电芯配组检测、焊接组装以及成品质量检测。每个环节都会影响电池包的容量、倍率性能、循环寿命和运行安全。
本文将从电池制造工艺和质量控制的角度,详细介绍无人机电池包从电芯到成品的完整生产流程。
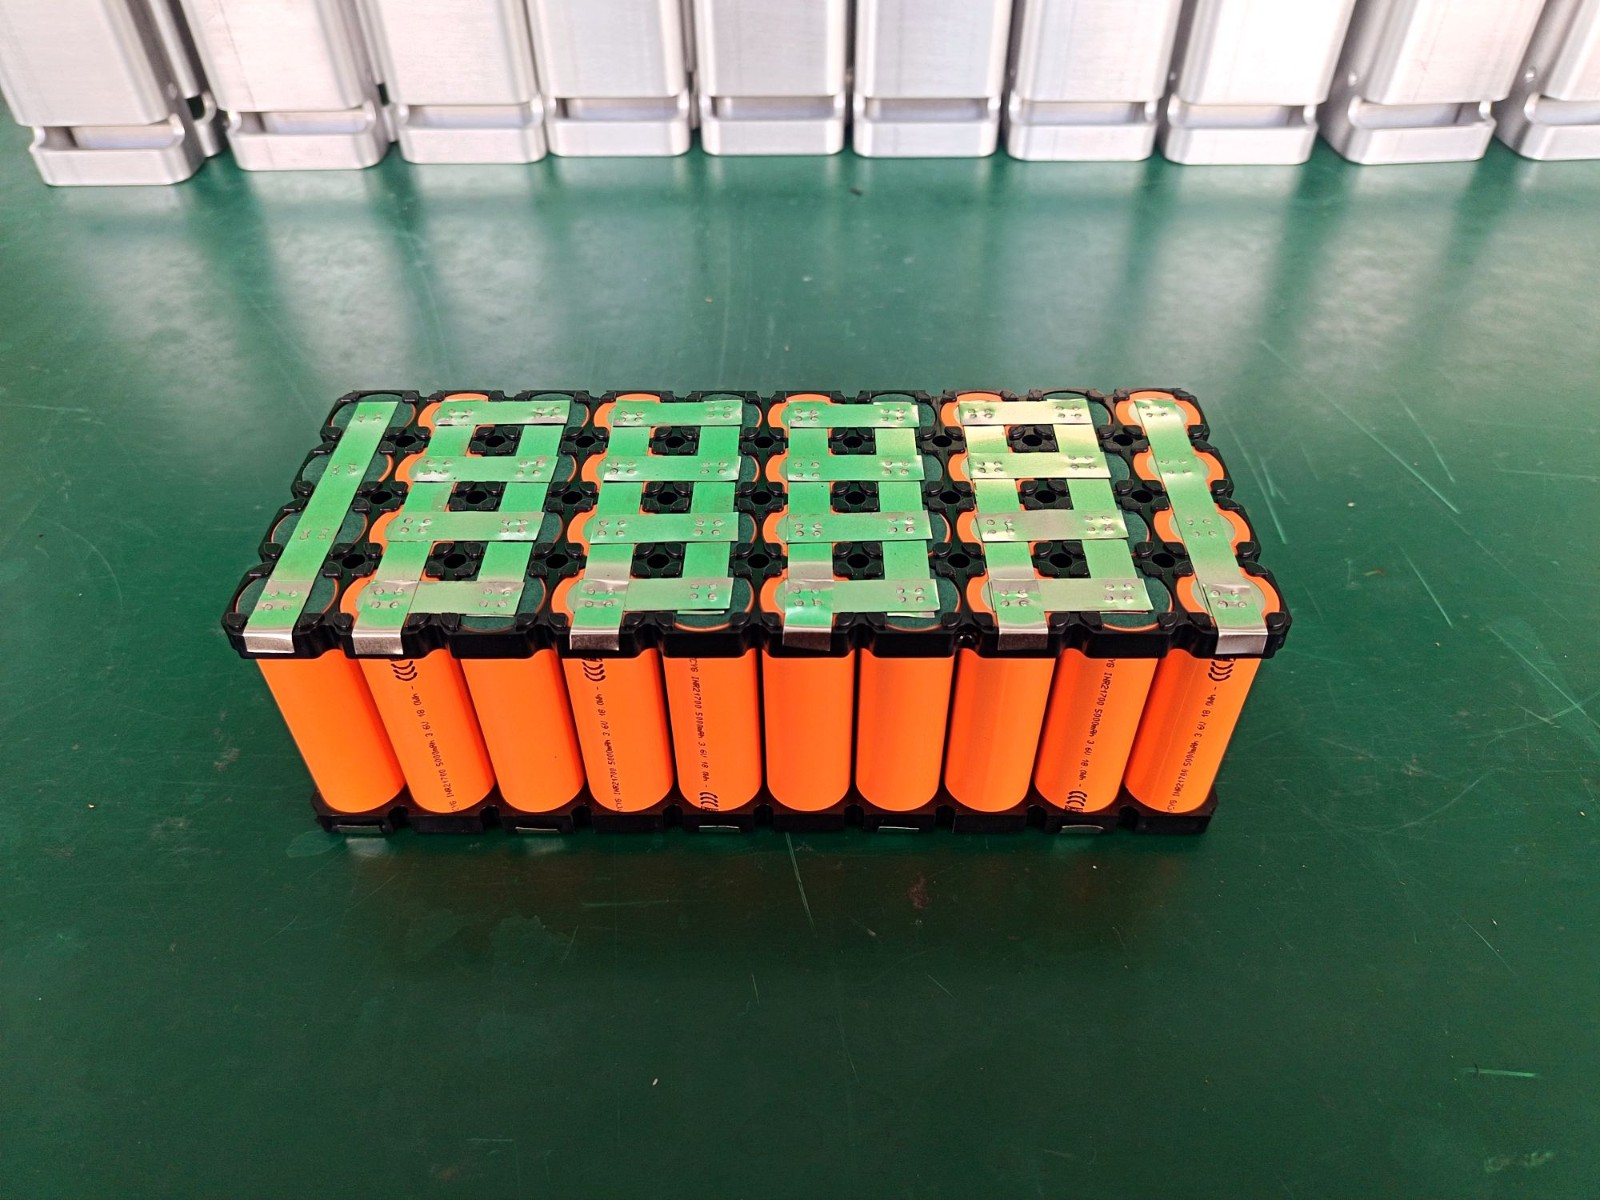
电芯配组是无人机电池包制造过程中最重要的基础工序之一。即使使用同一品牌、同一型号和同一批次的锂电芯,不同电芯之间仍然可能存在容量、内阻和自放电率差异。
如果将性能差异较大的电芯直接组合,电池包在充放电过程中就可能出现单体电压不均衡、局部过热和可用容量下降等问题。
因此,生产厂家需要在组装之前进行系统化的电芯检测。
容量是判断锂电芯性能的基础指标,通常使用安时(Ah)表示。
生产过程中,厂家可以通过标准恒流恒压(CC-CV)充电和恒流放电测试,测量每颗电芯的实际容量。
对于无人机动力电池,需要结合电芯规格、应用工况和制造商测试规范确定放电倍率。测试时还应统一环境温度、充电截止条件和放电截止电压。
配组时,应优先选择容量接近的电芯。
例如,同一电池组中的电芯容量差异控制在1%以内,有助于减少串联电芯之间的容量不匹配问题。
需要注意的是,1C并不是所有无人机电池的统一测试标准。对于高倍率无人机电池,还需要根据实际工作电流进行倍率放电验证。
内阻直接影响电池的放电压降、发热量和功率输出能力。
常见的检测方法包括:
ACR(交流内阻): 通过交流信号测量电芯阻抗,适合快速筛选和来料一致性检测。
DCR(直流内阻): 通过规定的直流脉冲测试计算电压变化与电流变化之间的关系,更适合评估特定工况下的实际功率表现。
对于高倍率无人机电池,DCR具有重要参考价值,因为无人机起飞、爬升和快速机动时,电池需要承受较大的瞬时电流。
如果某颗电芯内阻明显偏高,在大电流放电时就可能产生更大的电压降和热量,进而影响整组电池的输出能力。
测试时必须统一温度、SOC、电流、脉冲持续时间和静置条件,否则不同测试结果不具备直接可比性。
除了容量和内阻,电芯开路电压及静置后的电压变化同样值得关注。
K值通常用于描述特定测试条件下的电压变化率,可辅助判断电芯的一致性和异常自放电情况。不过,不同厂家对K值的计算方法可能不同,因此需要明确测试公式和评价标准。
在相同SOC、温度和静置时间下,厂家可以比较电芯之间的电压变化。
对于需要长期储存或高可靠性运行的无人机电池,可以增加静置复测,筛查存在异常自放电的电芯。
电芯配组的核心原则是:尽可能将容量、内阻、电压和自放电特性接近的电芯组合在同一电池包中。
完成电芯筛选后,进入电池包的结构组装和电气连接阶段。
这一环节不仅决定电池包的导电性能,还直接影响机械强度、绝缘能力、散热效果和抗振动性能。
厂家首先需要根据无人机的电压、容量和电流需求,确定电池包的串并联结构。
例如:
6S1P:6颗电芯串联。
6S2P:6组串联,每组由2颗电芯并联。
12S2P:12组串联,每组由2颗电芯并联。
串联主要提高电池包电压,并联主要增加容量和电流输出能力。
确定连接方案后,需要设计电芯排列方式,并通过绝缘材料、支架或缓冲结构固定电芯。
常用材料包括青稞纸、EVA泡棉和绝缘隔板。
无人机对电池重量十分敏感,因此结构设计需要在轻量化、抗冲击和绝缘保护之间取得平衡,同时预留必要的散热空间和电芯膨胀余量。
连接片承担电芯之间的电流传输任务,其材料、厚度和宽度必须与电池包的最大持续电流及峰值电流相匹配。
常见连接材料包括:
纯镍带:具有较好的焊接适应性,常用于部分电池连接结构。
铜带:导电性能优异,适用于需要降低连接电阻的设计。
镀镍铜材料:兼顾一定的导电性能和连接工艺需求。
在焊接工艺方面,电阻点焊和激光焊接是常见的制造方式。
与长时间烙铁加热相比,专业焊接设备能够更好地控制热输入,减少热量对电芯密封结构和内部材料的影响。
对于大电流动力电池,厂家还需要重点检查连接片截面积、焊点数量、接触电阻和焊接强度。
BMS(Battery Management System,电池管理系统)是无人机锂电池的重要保护和监测组件。
其主要功能包括:
电芯电压监测。
电池温度监测。
过充和过放保护。
过流及短路保护。
电芯均衡管理。
电池状态监测和通信。
安装过程中,需要按照设计要求连接电压采样线、温度传感器和通信接口。
对于支持智能管理的无人机电池,还可以集成SMBus、CAN或UART通信功能,使无人机飞控或地面控制系统能够获取电池电压、电流、温度和剩余电量等信息。
采样线必须做好绝缘和机械固定,避免飞行振动导致接线松动或断裂。
电气连接完成后,厂家需要进行最终封装。
常见封装形式包括:
热缩膜封装:结构简单、重量较轻。
塑料外壳:提供更好的机械保护。
定制结构外壳:适用于工业无人机和特殊安装空间。
缓冲防振结构:降低飞行振动和冲击对电芯及连接部件的影响。
封装设计必须考虑电池散热、绝缘距离、维修需求和电芯膨胀空间。
对于高功率无人机电池,不能单纯追求外观紧凑,而忽略长期运行中的热管理和机械可靠性。
电池包组装看似简单,但实际生产中存在许多容易被忽略的质量风险。
虚焊是电池包制造过程中需要重点控制的问题之一。
焊接质量不合格可能导致连接点接触电阻增加。在大电流放电时,连接位置会产生额外热量,严重时可能造成连接片损坏甚至引发热安全事故。
因此,厂家需要通过焊点外观检查、焊接强度测试、微欧级电阻测量及必要的破坏性抽检,验证焊接质量。
部分电池包虽然采用了高倍率电芯,但如果连接片截面积不足,整个电池包的实际输出能力仍然会受到限制。
其典型表现包括:
大电流放电时电压明显下降。
连接位置温度异常升高。
电池包无法持续输出额定电流。
无人机起飞或爬升时出现电压告警。
因此,连接片设计必须根据实际电流、材料电阻率、温升限制和连接结构进行计算,而不是仅根据电芯标称倍率判断整包性能。
极性错误和采样线顺序错误可能导致BMS无法正常工作,甚至造成严重电气故障。
生产过程中应建立明确的接线工艺文件,并通过独立复核、逐点电压检查和防错连接设计降低人为失误。
无人机在飞行过程中会持续受到振动、冲击和加速度变化的影响。
如果连接片边缘存在毛刺,或者采样线缺少应力固定,就可能逐渐磨损绝缘层,造成短路或间歇性断电。
因此,电池包必须经过完整的绝缘检查和必要的振动验证。
完成组装和封装后,电池包需要进入成品检测阶段。
成品检测主要分为出厂检验和型式试验,两者的目的不同。
出厂检验用于确认每一块电池包是否符合产品规格;型式试验则用于验证产品设计能否满足规定的使用环境和安全要求。
检查电池包是否存在外壳变形、裂纹、划伤、封装不良和连接器损伤。
同时测量实际尺寸和重量,确保电池能够安装在指定无人机电池仓内。
重量控制尤其重要,因为电池包重量会直接影响无人机的有效载荷、飞行时间和重心分布。
通过专业测试设备测量电池包总电压、各串电芯电压以及整体内阻。
如果出现异常压差或内阻偏高,需要进一步排查电芯一致性、焊接质量和连接器接触情况。
容量测试用于确认电池包是否达到额定容量。
倍率放电测试则重点验证电池在大电流条件下的输出能力。
对于高倍率无人机电池,厂家还需要记录放电过程中的电压曲线、温升和截止电压表现。
这些数据能够帮助判断电池是否真正满足无人机起飞、悬停、爬升和持续巡航等工况需求。
BMS必须经过完整的功能验证,主要包括:
过充保护。
过放保护。
过流保护。
短路保护。
高温及低温保护。
电芯均衡功能。
通信功能及SOC显示准确性。
对于智能无人机电池,还应验证电池与飞控系统之间的数据交互是否正常。
无人机的工作环境比普通消费电子产品更加复杂。
尤其是农业植保、测绘、巡检和高海拔无人机,电池可能面临低温、高温、振动、湿度变化和低气压等挑战。
因此,产品开发阶段应根据目标市场和应用场景,开展相应的:
高低温充放电测试。
高温储存测试。
振动与机械冲击测试。
跌落测试。
湿热环境测试。
低气压测试。
循环寿命测试。
电池安全及热失控相关测试。
出口运输还需要根据适用要求完成UN38.3测试及相关运输鉴定。
以下是电池生产和售后过程中比较常见的问题,以及相应的质量控制措施。
常见问题 | 典型表现 | 质量控制措施 |
|---|---|---|
电芯容量不一致 | 实际续航缩短 | 严格执行容量配组 |
电芯内阻差异较大 | 大电流放电压降明显 | 统一条件检测并筛选 |
异常自放电 | 静置后单串电压偏低 | 增加静置复测和异常筛查 |
焊接质量不良 | 局部发热、偶发断电 | 焊点检测及电阻测试 |
连接片截面积不足 | 大电流输出能力下降 | 根据最大工作电流设计 |
BMS接线错误 | 电池保护异常 | 接线防错和独立复核 |
绝缘保护不足 | 漏电及短路风险 | 加强绝缘和毛刺检查 |
采样线固定不牢 | 电压数据异常 | 增加应力固定和振动测试 |
环境适应性不足 | 低温或高海拔掉电 | 完成针对性环境验证 |
对于无人机制造商和电池采购企业而言,选择电池供应商不能只比较电池容量、标称电压和价格,更应该关注制造商的研发能力和质量管理体系。
一家专业的无人机电池供应商,至少应该具备以下能力:
1. 电芯选型与配组能力
能够根据无人机的负载、电流需求、飞行时间和工作环境,选择合适的锂电芯,并建立完整的配组检测标准。
2. 电池结构与BMS定制能力
能够根据无人机电池仓尺寸、安装方式和通信需求,定制电池结构、连接器、保护系统和智能BMS。
3. 高倍率放电与安全测试能力
能够通过专业设备验证电池的持续放电能力、峰值电流、温升和保护性能,而不是仅依靠电芯规格书中的理论参数。
4. OEM/ODM生产能力
能够根据客户需求提供标准电池、半定制电池和完全定制电池解决方案,包括电压、容量、尺寸、重量、连接器和通信协议等。
5. 完整的质量追溯体系
能够记录电芯批次、配组数据、焊接工艺、BMS参数和成品检测结果,确保产品质量具有可追溯性。
无人机电池包的性能并不是由某一颗高性能电芯决定的,而是由电芯一致性、电气连接、结构设计、BMS管理和成品测试共同决定。
从电芯配组到焊接组装,再到容量、倍率、环境适应性和安全检测,每一个生产环节都需要建立明确的质量标准。
对于无人机制造商而言,选择具备电芯筛选、定制结构设计、高倍率电池制造和完整测试能力的供应商,有助于提高电池系统的可靠性,降低飞行过程中的电源故障风险。
朗凯威专注于锂电池定制与OEM/ODM电池解决方案,可根据无人机及工业UAV设备的应用需求,提供电芯选型、电池包结构设计、BMS集成、充电器配套和定制化生产服务。 通过针对具体应用场景进行电池系统设计,帮助客户获得兼顾轻量化、放电性能和运行可靠性的无人机电池解决方案。
发布时间: 2026-11-07 10:28:55 >>资讯列表
本网站所发布文章,均来自于互联网,不代表本站观点,如有侵权,请联系删除
山东朗凯威电子科技有限公司 COPYRIGHT 2024 锂电池定制_锂电池批发_磷酸铁锂电池生产厂家https://www.langkawipower.com 地址:山东省枣庄市薛城区 复元三路3168号11号楼3楼
 鲁公网安备 37049902006016号 鲁ICP备2021005236号-2


